При производстве труб, профилей или листов из ПВХ на производственной линии часто возникает следующая ситуация: скорость вращения шнека не регулируется, но давление в головке изменяется, в результате чего объем выхода материала то увеличивается, то уменьшается. Поперечное сечение труб и профилей становится нестабильным, а толщину листов приходится постоянно корректировать.
Причины таких проблем не всегда кроются в головке. Изменения в режиме подачи, пластификации материала, температуре цилиндра, а также сопротивлении фильтра отражаются на давлении в головке. Экструдер должен не только пластифицировать материал, но и проталкивать расплав через фильтрующее устройство и головку; малейшее изменение сопротивления на конечных участках может повлиять на режим выхода материала на всей линии.
Формирование давления с помощью шнекового насоса
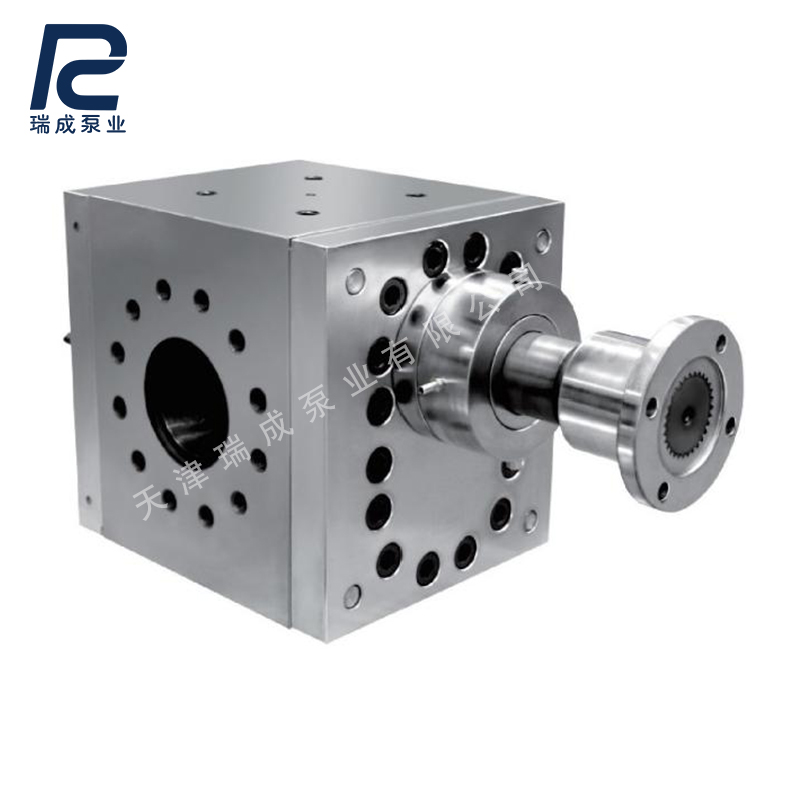
Шнековый насос обычно устанавливается между экструдером и головкой. После пластификации материал поступает в рабочую камеру насоса и, благодаря вращению шестерен, перемещается от входной стороны к выходной.
При достаточном подаваемом материале объем расплава, перекачиваемый насосом за один оборот, остается относительно постоянным. Таким образом, подача материала в головку больше не зависит исключительно от изменения давления на выходе шнека, и оператор может регулировать объем выхода с помощью скорости вращения насоса.
После установки насоса для расплава экструдер в основном отвечает за пластификацию и подачу материала, а часть давления, необходимого для головки, создается насосом для расплава. Шнеку не нужно часто ускоряться для повышения давления в головке, что позволяет легче сохранить исходное состояние пластификации.
При недостаточной подаче перед насосом расход расплава также снижается, поэтому в процессе производства необходимо следить за входным давлением и током привода.
После стабилизации выхода продукта регулировка последующих процессов становится проще.
При производстве труб из ПВХ несоответствие расхода расплава и скорости вытяжки может привести к колебаниям толщины стенок и веса на метр. При производстве профилей изменения в выходе продукта влияют на формовку и размеры сечения. При производстве листов неравномерная подача в головку может проявляться в колебаниях толщины.
Частоту вращения насоса расплава можно регулировать отдельно. Сохранение экструдером исходного ритма пластификации с последующей небольшой корректировкой объема выхода за счет скорости насоса является более прямым способом, чем простое изменение скорости вращения шнека.
Это не означает, что после установки насоса расплава все проблемы с готовой продукцией исчезнут. На качество готовой продукции влияют каналы формы, температура охлаждающей воды, скорость вытяжки и рецептура ПВХ. Насос расплава регулирует давление и расход, но не может заменить настройку формы, формовки и охлаждения.
Высокая чувствительность ПВХ
ПВХ достаточно чувствителен к температуре и времени пребывания в насосе. При пониженной температуре вязкость материала увеличивается, что приводит к росту тока и нагрузки на насос; при повышенной температуре или длительном нахождении материала в рабочей камере насоса могут возникнуть обесцвечивание, обугливание материала или выделение газов.
Поэтому при работе с ПВХ нельзя механически переносить настройки температуры и скорости вращения, используемые для других материалов. Конфигурация каналов, зазор между шестернями, скорость насоса и способ нагрева должны определяться с учетом конкретного состава материала. Мягкий ПВХ, жёсткий ПВХ и ПВХ с высоким содержанием наполнителя имеют разные характеристики текучести, поэтому требования к насосам также различаются.
Если в процессе производства обнаружено повышение тока насоса или снижение расхода на выходе, сначала следует проверить температуру материала, подачу на входе и сопротивление фильтра, а не сразу увеличивать скорость насоса. Перед длительной остановкой оборудования также необходимо выполнить разгрузку и очистку в соответствии с технологическим процессом на производстве, чтобы избежать нагрева остатков материала, остающихся в насосе.
Расплавовый насос и сменный фильтр должны использоваться совместно
В рецептурах ПВХ часто присутствуют наполнители, пигменты и различные добавки; при использовании вторичного сырья количество примесей в сырье также может увеличиваться. После некоторого времени эксплуатации фильтра его сопротивление постепенно возрастает.
Если сменный фильтр установлен перед расплавовым насосом, его засорение повлияет на подачу материала на входе насоса; если он установлен после насоса, сопротивление фильтра увеличит нагрузку на выходе насоса. Конкретный вариант расположения следует определять с учётом структуры производственной линии, требований к фильтрации и условий давления.
Насос для расплава может уменьшить влияние нормальных колебаний сопротивления на выход материала из головки, но нельзя продолжать работу в нормальном режиме при уже забитом фильтре. При появлении аномалий давления перед насосом или за ним необходимо проверять фильтр и канал для расплава.
Не всегда больше значит лучше
При выборе насоса для расплава нельзя ориентироваться только на модель экструдера или мощность двигателя. Если выбрать слишком большую производительность, в реальных производственных условиях насос будет вынужден работать на низких оборотах в течение длительного времени, что приведет к увеличению времени пребывания ПВХ в рабочей камере насоса; если же производительность будет слишком малой, потребуется повысить частоту вращения, что повлечет за собой изменение нагрузки на насос и сдвига материала.
Перед выбором модели необходимо выяснить фактическую производительность, температуру переработки, состав материала, давление перед насосом, давление после насоса и сопротивление головки. Также необходимо заранее уточнить, используется ли в производстве вторичное сырье, какова доля наполнителя и где установлен сменщик сетки.
Компания «Тяньцзинь Руйчэн Помп» при подборе насосов для ПВХ-расплава рассчитывает рабочий объем и рабочую скорость на основе этих технологических данных, а затем определяет конфигурацию систем терморегулирования, уплотнений и привода. Четкое понимание параметров на месте производства является более надежным подходом, чем выбор модели насоса исключительно на основе производительности.