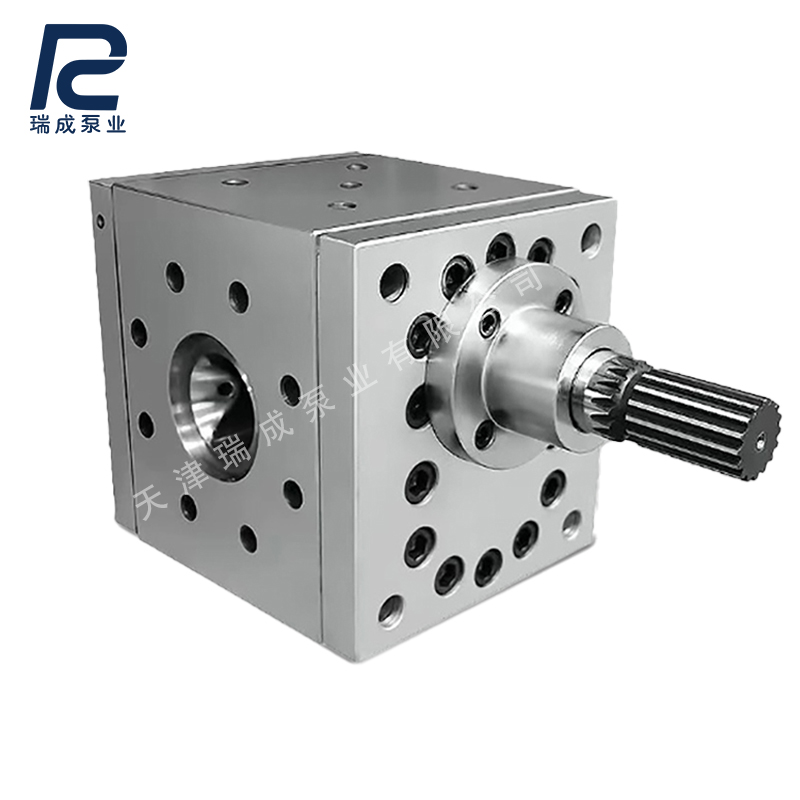
TPU — это термопластичный полиуретановый эластомер, обладающий определенной эластичностью, износостойкостью и технологичностью, который часто используется в производстве пленок, листов, шлангов, оболочек кабелей, уплотнительных лент и гранул. По сравнению с обычными пластиками расплав TPU более чувствителен к температуре, сдвигу и времени пребывания. При изменении подачи сырья в экструдер, скорости вращения шнека или сопротивления фильтрации давление в головке и объем выхода могут колебаться, что, в свою очередь, влияет на размеры изделий, состояние поверхности и однородность гранул. Шестеренчатый насос для расплава может устанавливаться между экструдером и головкой и используется для транспортировки, повышения давления, стабилизации давления и дозирования расплава.
Объемная конструкция транспортировки
Зубчатый насос для расплава работает за счет пары взаимозацепляющихся шестерен. Расплав ТПУ, поступая в рабочую камеру насоса, непрерывно перемещается в направлении выхода за счет пространства между зубьями. При полном заполнении камеры и стабильных условиях работы производительность насоса в основном зависит от рабочего объема и скорости вращения. Регулируя скорость насоса с помощью частотного преобразователя, можно адаптировать расход к производственному ритму, обеспечивая относительно стабильную подачу материала к головке или гранулятору.
Смягчение колебаний давления и расхода
Шнек экструдера одновременно выполняет задачи пластификации, смешивания и создания давления, поэтому изменения партий сырья, состояния подачи и сопротивления фильтра могут отражаться на давлении на выходе. Установка зубчатого насоса для расплава позволяет надлежащим образом изолировать колебания на входе от последующих этапов формования, обеспечивая более стабильное давление на входе в головку.
При производстве плёнок, листов и шлангов из ТПУ это способствует улучшению стабильности толщины, внешнего диаметра и производительности в единицу времени; на линиях гранулирования это способствует поддержанию стабильности выхода материала из отверстий матрицы.
Сочетание бережной транспортировки и контроля температуры
Длительное воздействие тепла или чрезмерное сдвиговое напряжение могут привести к изменению вязкости и цвета ТПУ. Поэтому конфигурация внутренних каналов насоса, форма зубьев, скорость вращения и зазоры должны рассчитываться с учетом вязкости материала и производительности, чтобы свести к минимуму задержку материала и локальное сдвиговое воздействие.
Зона нагрева корпуса насоса также должна быть согласована с температурными зонами экструдера, сменного фильтра и головки, чтобы избежать изменения состояния потока из-за локальных перепадов температуры. Следует учитывать, что работа шестерен и перепад давления также генерируют тепло, поэтому нельзя полагаться исключительно на повышение температуры для снижения нагрузки на привод.
Снижение нагрузки на экструдер при создании давления
После того как насос для расплава берет на себя часть задач по созданию давления, шнек может в большей степени использоваться для пластификации и смешивания, что способствует снижению постоянной нагрузки на шнек, цилиндр и приводную систему в условиях высокого противодавления. Однако на входе в насос по-прежнему необходимо поддерживать достаточную подачу материала. Слишком низкое давление на входе, наличие воздуха в материале или недостаточная температура могут привести к неполному заполнению, что вызовет снижение расхода или аномальный износ.
Основные моменты при выборе и эксплуатации
Зубчатый насос для расплава TPU нельзя выбирать только по размеру патрубков; необходимо также комплексно учитывать марку материала, вязкость расплава, рабочую температуру, производительность, давление на входе, давление на выходе, перепад давления, способ фильтрации и время непрерывной работы. Для TPU, содержащих наполнители или модифицирующие компоненты, следует дополнительно оценить требования к износостойкости и коррозионной стойкости корпуса насоса, шестерен, втулок вала и уплотнительных конструкций.
Перед запуском оборудования необходимо обеспечить его полный прогрев, убедиться, что материал в рабочей камере насоса размягчился, и избегать работы насоса вхолостую. Во время работы следует регистрировать изменения входного и выходного давления, тока двигателя, температуры и частоты вращения. При остановке оборудования следует разработать схему очистки в соответствии с рецептурой ТПУ и производственным циклом, чтобы сократить время нагрева остатков материала в насосе.
Только правильный подбор модели в сочетании со стабильной подачей сырья на входе и контролем температуры позволяют в полной мере реализовать функции транспортировки, стабилизации давления и дозирования, которые выполняет зубчатый насос для расплава на линии экструзии ТПУ.